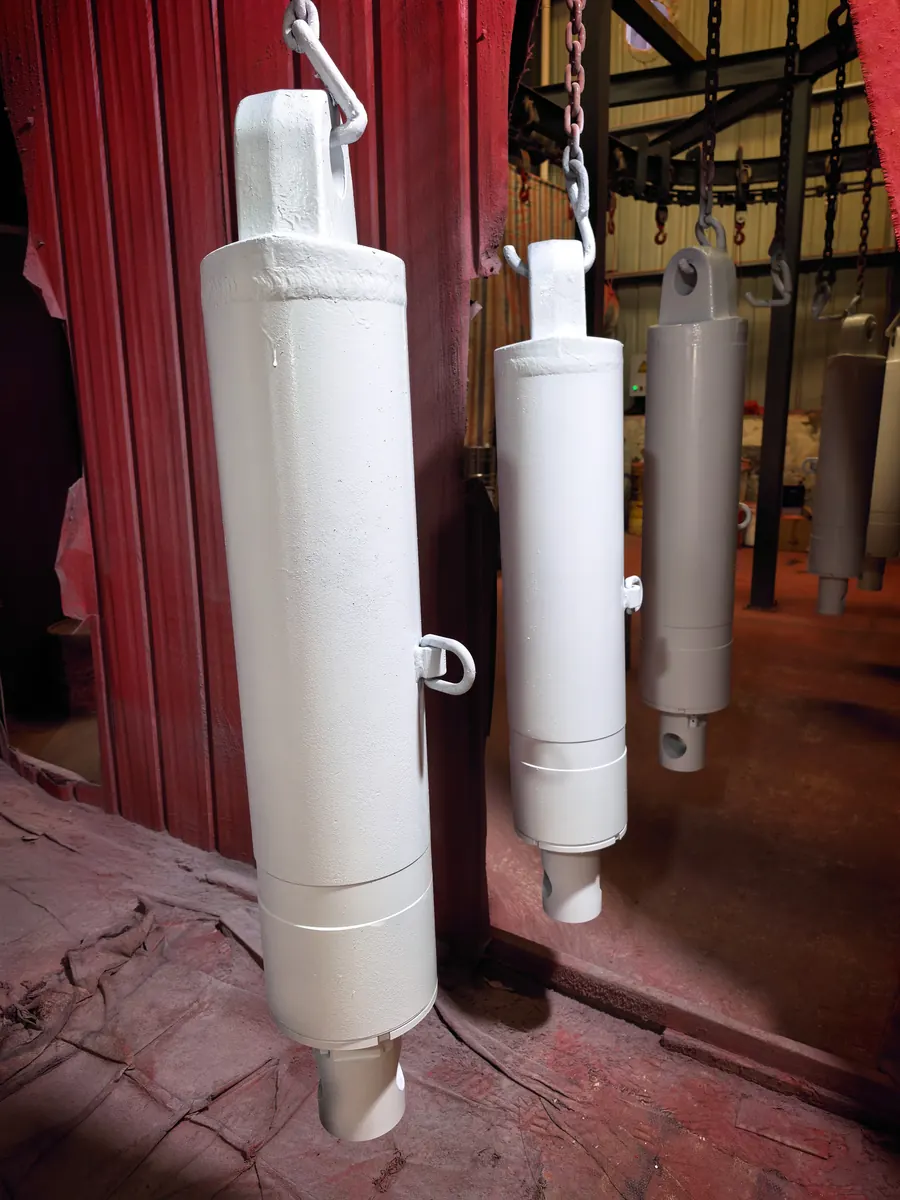
缸底与缸筒的环缝、耳座与缸体的角缝都是承压焊缝。焊接工艺控制不住,试压时不一定漏,井下用三个月才漏 —— 这类返修成本最高,所以焊接要求按承压件执行。
焊前准备
坡口按图加工,坡口及两侧 20 mm 范围内清除油污、锈蚀、水分;焊材按规定烘干,低氢焊条 350 ℃ 烘干 1 h,随用随取,保温筒内存放不超过 4 h。
焊前预热 150–200 ℃,测温点距坡口 50 mm,层间温度不超过 300 ℃。大缸径缸底焊接采用转胎,保证环缝处于平焊位置。
焊接工艺
缸底与缸筒环缝采用 CO₂ 气体保护焊打底 + 埋弧焊填充盖面;耳座、接管座采用 CO₂ 气保焊,多层多道,每道清渣。
打底焊透,不允许有未熔合、未焊透;背面清根后焊接,或采用带衬垫的单面焊双面成形工艺。
焊后检验
主承载焊缝按 NB/T 47013 做 100% 超声检测或磁粉检测,Ⅰ 级合格;承压焊缝在装配后做 200% 额定工作压力保压 5 min 试验,不得渗漏。
焊后整体去应力退火,再转机加工序;补焊需经工艺部门批准,同一部位补焊不超过两次。
| 部位 | 焊接方法 | 焊材 | 预热 / 层间温度 | 检验 |
|---|---|---|---|---|
| 缸底环缝 | CO₂ 打底 + 埋弧填充 | ER50-6 / H08Mn2SiA + SJ101 | 150–200 ℃ / ≤300 ℃ | 100% UT 或 MT,Ⅰ 级 |
| 缸筒对接 | 埋弧焊 | H08Mn2SiA + SJ101 | 150–200 ℃ / ≤300 ℃ | 100% UT,Ⅰ 级 |
| 耳座角缝 | CO₂ 气保焊 | ER50-6 | 100–150 ℃ / ≤250 ℃ | MT,Ⅰ 级 |
| 接管座 | CO₂ 气保焊 | ER50-6 | 100–150 ℃ / ≤250 ℃ | MT + 气密 |
依据标准
- NB/T 47013 承压设备无损检测
- GB/T 985 气焊、手工电弧焊及气体保护焊焊缝坡口
- GB/T 2649–2653 焊接接头力学性能试验