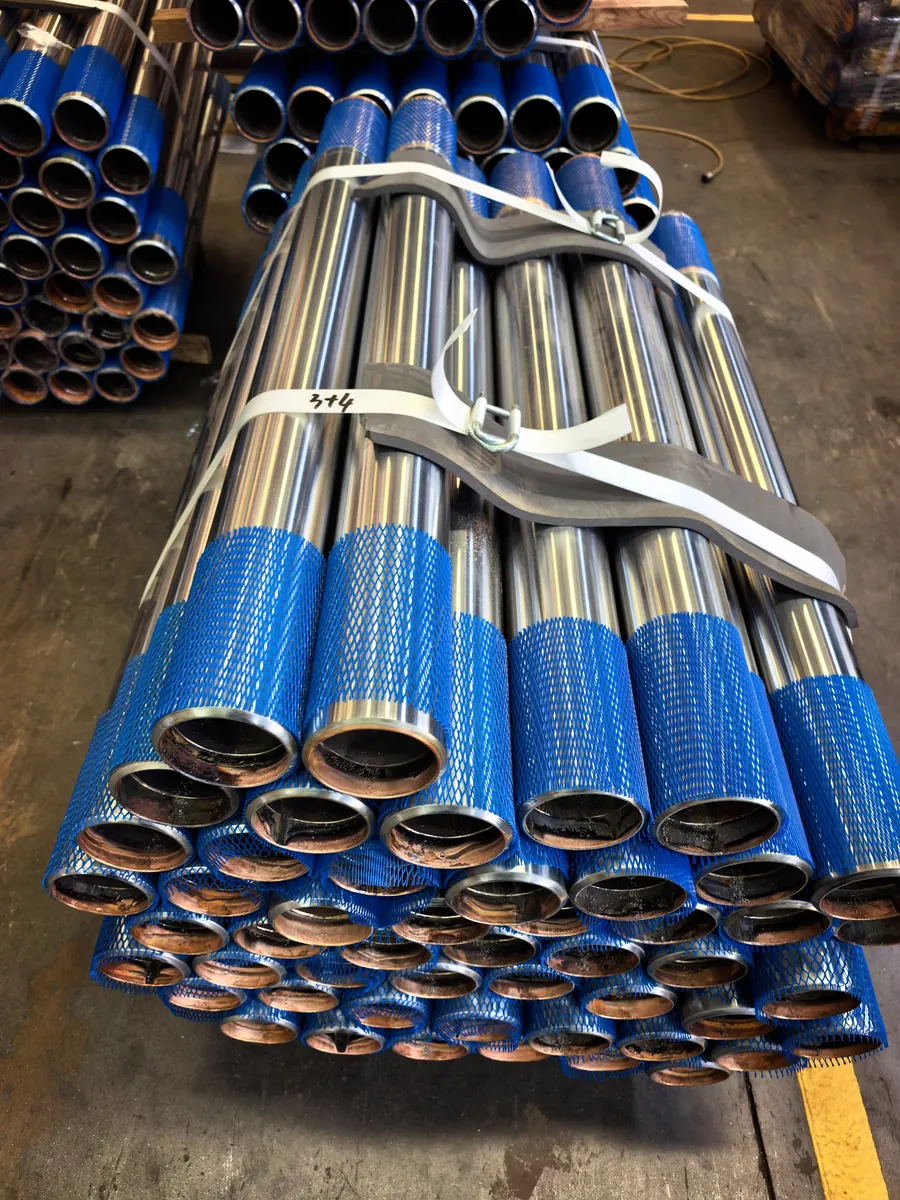
从钢管进厂到锯切成料,下料环节控制的是「材质对不对、余量够不够、批次可追溯」。缸筒与活塞杆的下料余量、切割方式、标识方式,直接决定后续镗滚与磨削能不能做到尺寸。
原材料技术协议
无缝钢管按《液压支架立柱、千斤顶无缝钢管技术协议》采购,从化学成分、力学性能、规格尺寸公差、外形、长度、交货状态、表面质量七个方面约束。常用牌号为 27SiMn 与 30CrMnSiA,化学成分与力学性能分别按 GB/T 17396-2009、GB/T 3077 执行。
钢管弯曲度不大于 1.5 mm/m;两端端面应与轴线垂直,切口毛刺清除;同一截面外圆不圆度不大于外径公差的 80%,壁厚不均匀度不大于壁厚公差的 80%。以热轧状态交货,内外表面不允许有裂纹、折叠、轧折、结疤、离层和凹坑。
外缸与中缸常用规格及内孔机工余量
外缸类零件内孔精加工、外圆不加工;中缸筒类内、外圆均精加工,外圆精加工后电镀;活柱管类外圆精加工后电镀。下料时按规格预留内孔机工余量。
下料工艺要求
依据图纸与工艺卡核对材质、规格;每批次下料前用光谱分析仪对锯切料头做材质确认,防止混料。下料长度方向余量按零件类型区分:小配件类 3–5 mm;活塞杆类 8–10 mm;缸筒类 Φ300 以下 10–15 mm,Φ300 以上 15–20 mm。
下料完成后去除锯切毛刺,检验合格后按批次做好标识(材质、规格、炉批号、图号),标识随工件流转,直到成品出厂。
| 编号 | 常用规格 mm | 内孔机工余量 mm |
|---|---|---|
| TW1 | Φ273×28 | 8 |
| TW2 | Φ299×31 | 8 |
| TW3 | Φ325×31 | 10 |
| TW4 | Φ377×37 | 10 |
| TW6 | Φ412×35 | 9 |
| TW7 | Φ450×44 | 9 |
| TW8 | Φ470×44 | 9 |
| TW11 | Φ585×51 | 10 |
| TW12 | Φ159×24 | 7 |
| TW15 | Φ219×26 | 8 |
| TZ1 | Φ232×33 | 7 |
| TZ2 | Φ245×39 | 8 |
| TZ3 | Φ267×40 | 8 |
| TZ4 | Φ299×41 | 8 |
| TZ6 | Φ351×49 | 10 |
| TZ8 | Φ402×65 | 9 |
| TZ10 | Φ419×58 | 10 |
| TZ11 | Φ480×69 | 9 |
依据标准
- GB/T 17396-2009 无缝钢管
- GB/T 3077 合金结构钢
- GB/T 17395-2008 钢管尺寸与重量