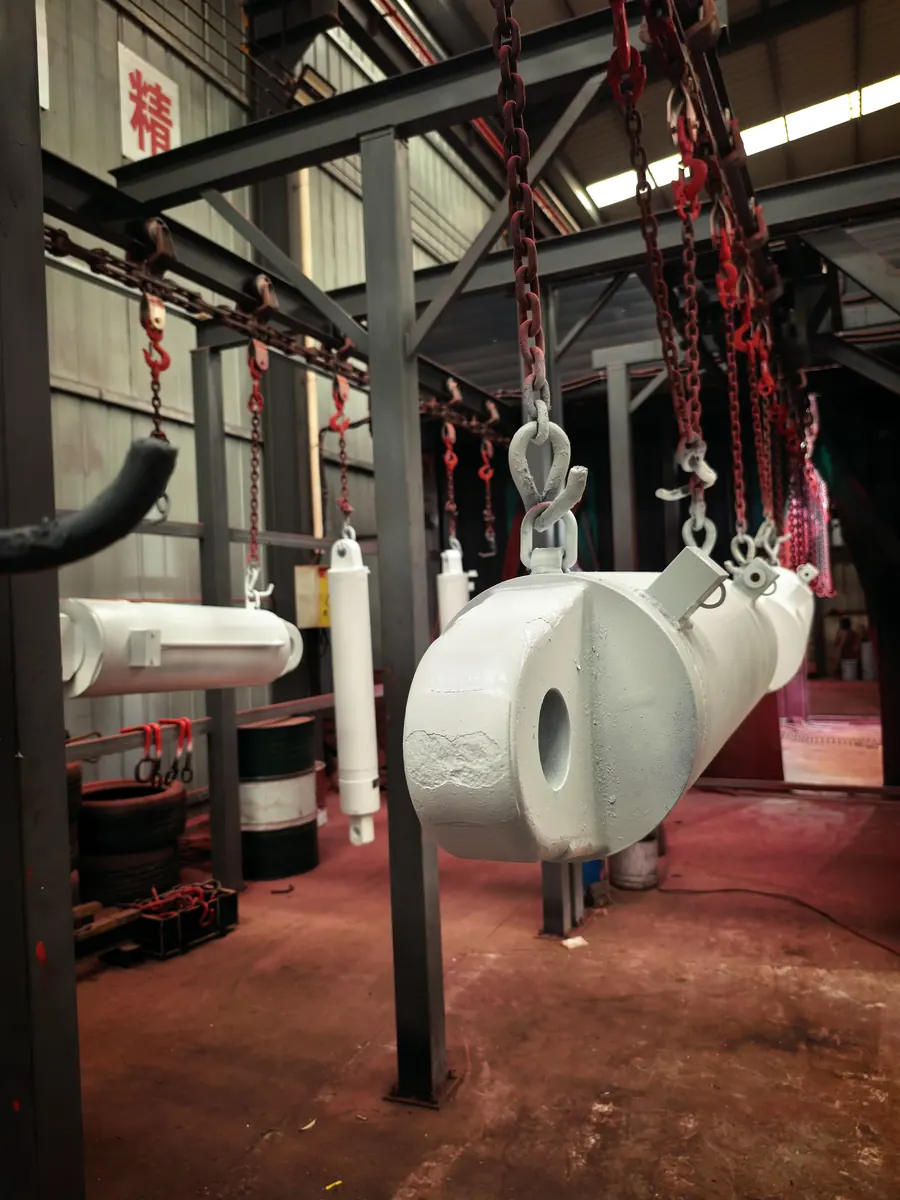
热处理决定缸筒与活塞杆的强韧性与尺寸稳定性。同一批料,调质硬度差 30 HB,镗滚后的内孔圆度就会差一个等级;焊后不去应力,成品放置两个月就可能变形。
缸筒调质
27SiMn 缸筒调质处理,硬度控制在 HB 240–280,金相组织为回火索氏体。淬火加热温度与保温时间按壁厚计算,淬火后及时回火,避免开裂。调质后进行力学性能抽检,屈服强度与延伸率按图样或技术协议要求。
大缸径(Φ400 以上)缸筒调质时注意装炉方式,避免自重弯曲;长缸筒采用井式炉立装,出炉后校直再进镗床。
活塞杆调质与表面淬火
活塞杆材料 40Cr 或 27SiMn,整体调质后表面中频淬火,硬化层深度 2–4 mm,表面硬度 HRC 50–55。淬火后低温回火消除应力,再磨削到尺寸。
镀铬前对杆体做去应力处理,镀后除氢(200 ℃ 保温 2–3 h),防止氢脆导致镀层起泡。
焊接件去应力
缸底、耳座、接管座焊接完成后整体去应力退火,炉温均匀性控制在 ±10 ℃,随炉冷至 200 ℃ 以下出炉。焊缝区域硬度不作为判据,以变形量与探伤结果为准。
| 零件 | 材料 | 热处理 | 硬度 / 层深 | 目的 |
|---|---|---|---|---|
| 缸筒(外缸) | 27SiMn | 调质 | HB 240–280 | 提高综合力学性能,保证镗滚尺寸稳定 |
| 中缸 / 活柱 | 27SiMn / 30CrMnSiA | 调质 + 外圆电镀 | HB 240–280 | 耐磨、耐蚀,保证同轴度 |
| 活塞杆 | 40Cr / 27SiMn | 调质 + 中频淬火 | HRC 50–55,层深 2–4 mm | 提高表面耐磨性,抵抗煤尘磨粒磨损 |
| 缸底 / 耳座焊接件 | 27SiMn / Q345 | 焊前预热 + 焊后去应力 | — | 降低焊接残余应力,控制变形 |
| 导向套 | ZQSn6-6-3 / 球铁 | 去应力(铸件) | — | 保证加工后尺寸稳定 |
依据标准
- GB/T 3077 合金结构钢
- GB/T 228.1 金属拉伸试验
- GB/T 230.1 洛氏硬度试验
- GB/T 229 夏比摆锤冲击试验