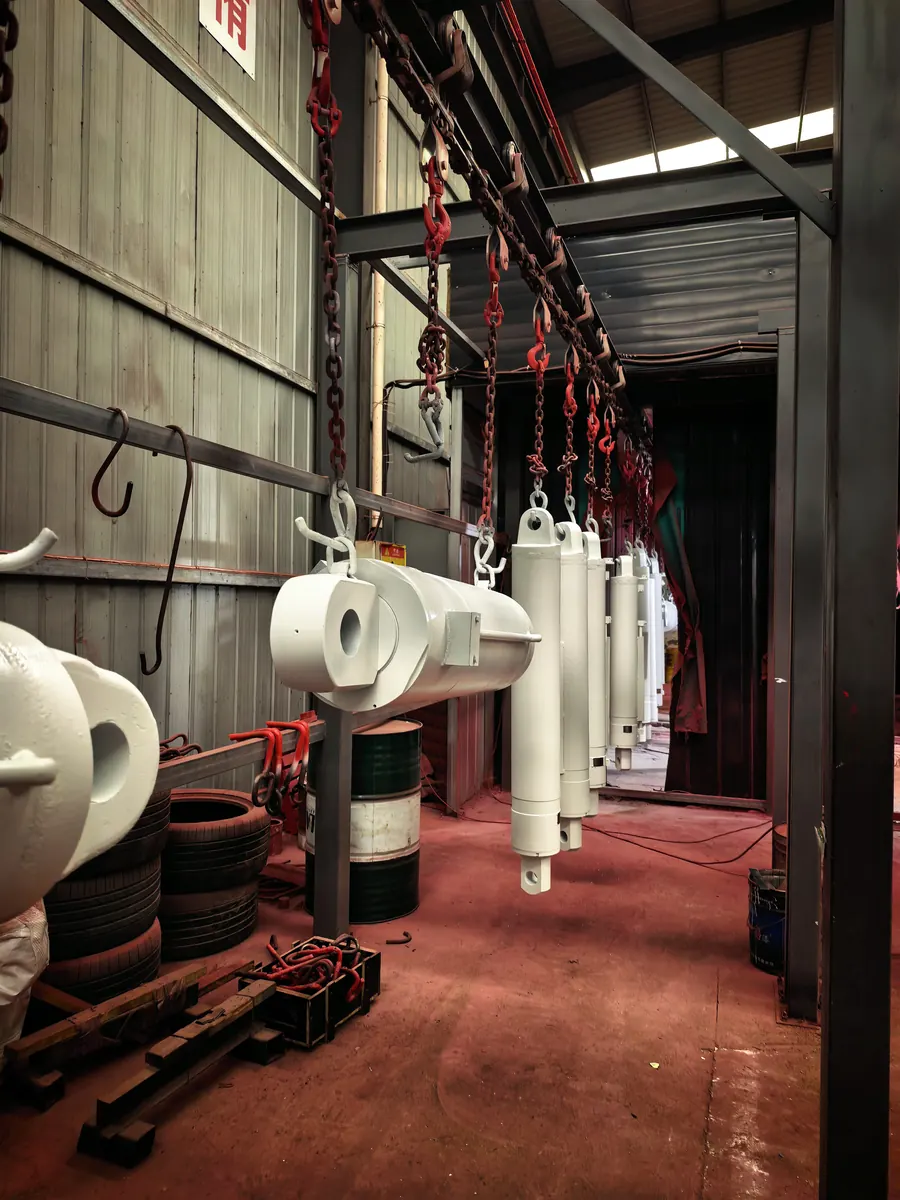
出厂检验按 GB 25974.2-2010《立柱和千斤顶技术条件》执行,分全检与抽检两类。抽检随机取 5%,出现不合格加倍抽检,再不合格则全检。每支千斤顶出厂附试压记录。
全检项目(100%)
装配及外观:装配前清除毛刺、切屑、油污;配合表面不得损伤;螺纹涂防锈脂;密封件不得有老化、咬边、压痕,不允许挤出撕裂。装配后缩至最短状态,进出液口用塑料堵封严,外表面按图喷(涂)防锈底漆与面漆,涂层均匀牢固、不起皮脱落。
阀与安全装置:立柱和支撑千斤顶必须装防止超过允许压力的安全装置,固定装入的阀不得意外动作。
空载行程:空载、运动速度不大于 200 mm/min,全行程往复 3 次,不得有涩滞、爬行和外渗漏。
最低启动压力:立柱空载无背压时,活塞腔启动压力小于 3.5 MPa、活塞杆腔小于 7.5 MPa;千斤顶两腔启动压力均小于 3.5 MPa。
活塞杆腔密封性能:立柱缩至最小高度,对活塞腔加 2 MPa 和 1.1 倍供液压力,闭锁稳压 5 min 不得外渗漏。
中心过载性能:1.5 倍额定载荷压缩与拉伸,缸筒扩径残余变形量小于缸径的 0.02%,不出现功能失效。
主要零部件:缸筒内壁密封配合面 H、≥IT9、Ra ≤ 0.4 μm;活塞杆密封面 f、≥IT8、Ra ≤ 0.4 μm;立柱底阀阀芯阀体采用不锈钢,开启时不得有哨声、震动或爬行。
抽检项目(5%)
承压焊缝:缸筒承压焊缝全部焊完后,工装两端顶紧,内加压到 200% 额定工作压力,保压 5 min 不渗漏。
清洁度:试压合格后拆解清洗,清洗液经相当于 40 μm 精度过滤器过滤,烘干称重测杂质质量。
材料性能:化学成分与力学性能抽检,-20 ℃ 缺口冲击功不低于 27 J,晶粒度不低于 6 级,断裂延伸率 δ5 不小于 10%。
电镀层:镀层结晶细致均匀,孔隙不多于 5 点/dm²,孔隙直径不大于 0.2 mm。
交付文件
每批附:试压记录(含试验压力、保压时间、结论)、材质证明书(炉批号可追溯)、镀层厚度检测记录、外协件合格证。需要时提供三坐标检测报告与探伤报告。
| 项目 | 试验条件 | 判定要求 | 比例 |
|---|---|---|---|
| 装配及外观 | 目测 + 量具 | 无毛刺油污、涂层均匀、油口封严 | 100% |
| 阀与安全装置 | 按设计图纸 | 超压保护有效,不意外动作 | 100% |
| 空载行程 | ≤200 mm/min,往复 3 次 | 无涩滞、爬行、外渗漏 | 100% |
| 最低启动压力 | 空载无背压 | 活塞腔 <3.5 MPa;立柱杆腔 <7.5 MPa | 100% |
| 活塞杆腔密封 | 2 MPa 与 1.1 倍供液压力,5 min | 不渗漏 | 100% |
| 中心过载 | 1.5 倍额定载荷压缩/拉伸 | 扩径残余变形 < 缸径 0.02% | 100% |
| 承压焊缝 | 200% 额定压力,5 min | 不渗漏 | 5% |
| 清洁度 | 40 μm 过滤称重 | 杂质质量不超规定值 | 5% |
| 材料性能 | 拉伸 / 冲击 / 晶粒度 | -20 ℃ 冲击功 ≥27 J;晶粒度 ≥6 级 | 5% |
| 电镀层 | 外观 + 孔隙检测 | 孔隙 ≤5 点/dm²,孔径 ≤0.2 mm | 5% |
依据标准
- GB 25974.2-2010 立柱和千斤顶技术条件
- GB/T 228.1 拉伸试验
- GB/T 229 冲击试验
- GB/T 6394 晶粒度测定