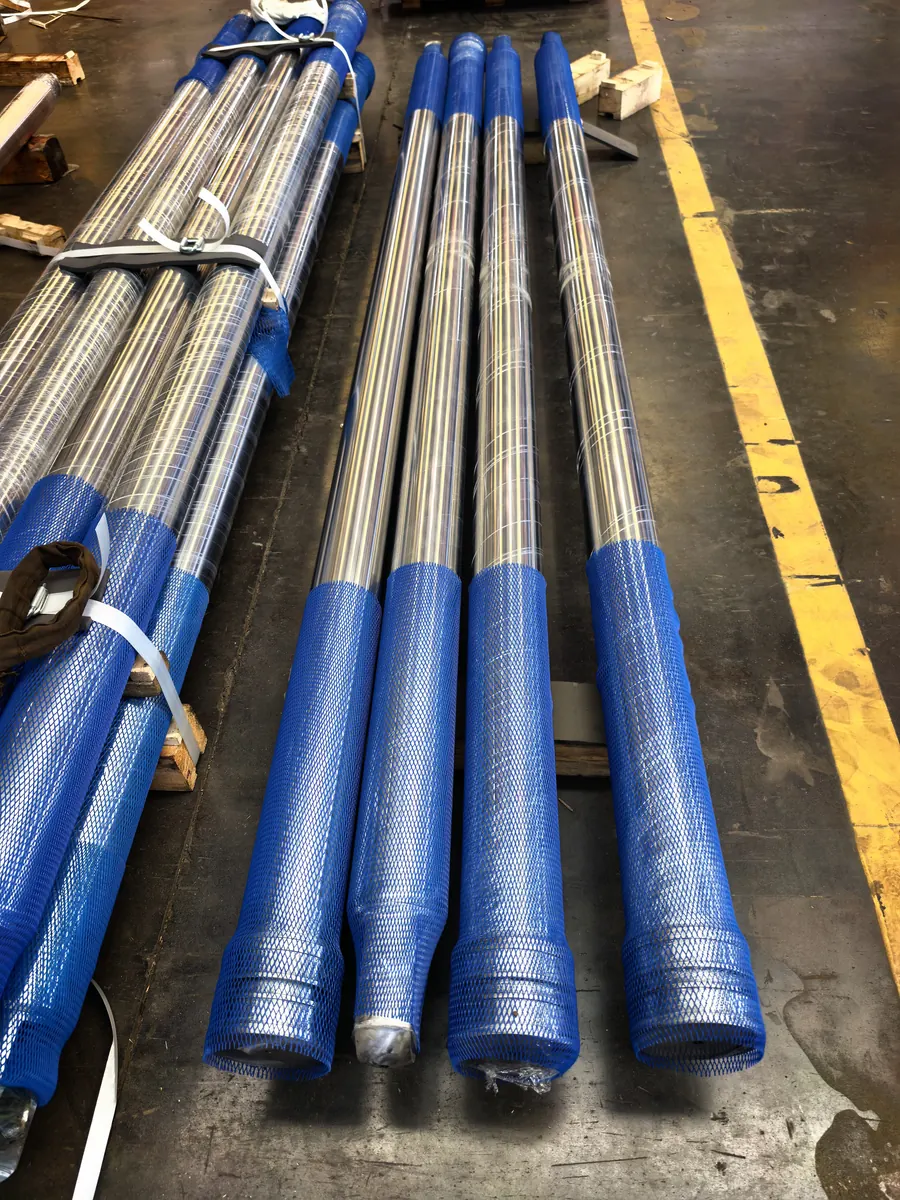
千斤顶能不能长期不渗漏,八成看机加工:缸筒内孔的圆度与粗糙度、活塞杆的圆柱度与镀层、导向套与缸口的同轴度。这三项控制住,密封件寿命才谈得上。
缸筒镗滚
缸筒内孔经粗镗、精镗后滚压(镗滚复合),密封配合面尺寸基本偏差为 H,公差等级不低于 IT9,表面粗糙度 Ra ≤ 0.4 μm,圆度不大于 0.02 mm。
内孔轴线对端面的垂直度按图样控制;深孔加工时用内冷刀具,及时排屑,避免内壁划伤。镗滚完成后立即清洗、防锈,不允许有铁屑残留。
活塞杆磨削与镀铬
活塞杆密封配合面尺寸基本偏差为 f,公差等级不低于 IT8,表面粗糙度 Ra ≤ 0.4 μm;圆柱度按 0.01 mm/1000 mm 控制,直线度按 0.15 mm/m 控制。
镀硬铬层厚度 0.03–0.05 mm,镀层结晶细致均匀,不允许有粗糙、粒子、烧焦、裂纹、起泡、脱落,不允许局部无镀层或暴露中间层;镀层孔隙在 5 点/dm² 以内,孔隙直径不大于 0.2 mm。镀后磨削或抛光到最终尺寸。
导向套与耳环
导向套内孔与活塞杆按 H9/f8 配合,同轴度相对缸口不大于 Φ0.05 mm;导向长度按行程的 1/8–1/10 设计,长行程千斤顶加长导向套并配耐磨环。
活塞杆端部耳环销孔与杆体同轴度 Φ0.05 mm,销孔表面粗糙度 Ra ≤ 1.6 μm;耳环为整体锻件时按锻件探伤要求检验,不允许补焊。
| 部位 | 尺寸 / 形位要求 | 表面粗糙度 | 检验方式 |
|---|---|---|---|
| 缸筒内孔(密封面) | H,≥ IT9;圆度 ≤ 0.02 mm | Ra ≤ 0.4 μm | 内径千分尺 / 气动量仪 |
| 活塞杆(密封面) | f,≥ IT8;圆柱度 0.01 mm/1000 mm | Ra ≤ 0.4 μm | 外径千分尺 / 圆度仪 |
| 活塞杆直线度 | ≤ 0.15 mm/m | — | V 形块 + 百分表 |
| 镀铬层 | 厚度 0.03–0.05 mm;孔隙 ≤ 5 点/dm² | — | 测厚仪 / 孔隙检测 |
| 耳环销孔 | 与杆体同轴度 Φ0.05 mm | Ra ≤ 1.6 μm | 三坐标 / 专用检具 |
| 导向套内孔 | H9/f8 配合;对缸口同轴度 Φ0.05 mm | Ra ≤ 0.8 μm | 内径千分尺 |
依据标准
- GB 25974.2-2010 立柱和千斤顶技术条件
- GB/T 1800 极限与配合
- GB/T 1031 表面粗糙度